締め付けトルクと角度、正しい締め付けとは

締付技術は、機械工学や製造業において非常に重要な役割を果たしています。
特に、締め付けトルクと角度の管理は、製品の品質と安全性を確保する上で欠かせない要素です。
この記事では締め付けトルクと角度の重要性やそれぞれの特徴、正しい締め付けの条件、そして効果的な管理方法について詳しく解説します。これらの知識は、製造現場での作業効率向上や製品品質の安定化に大きく貢献します。
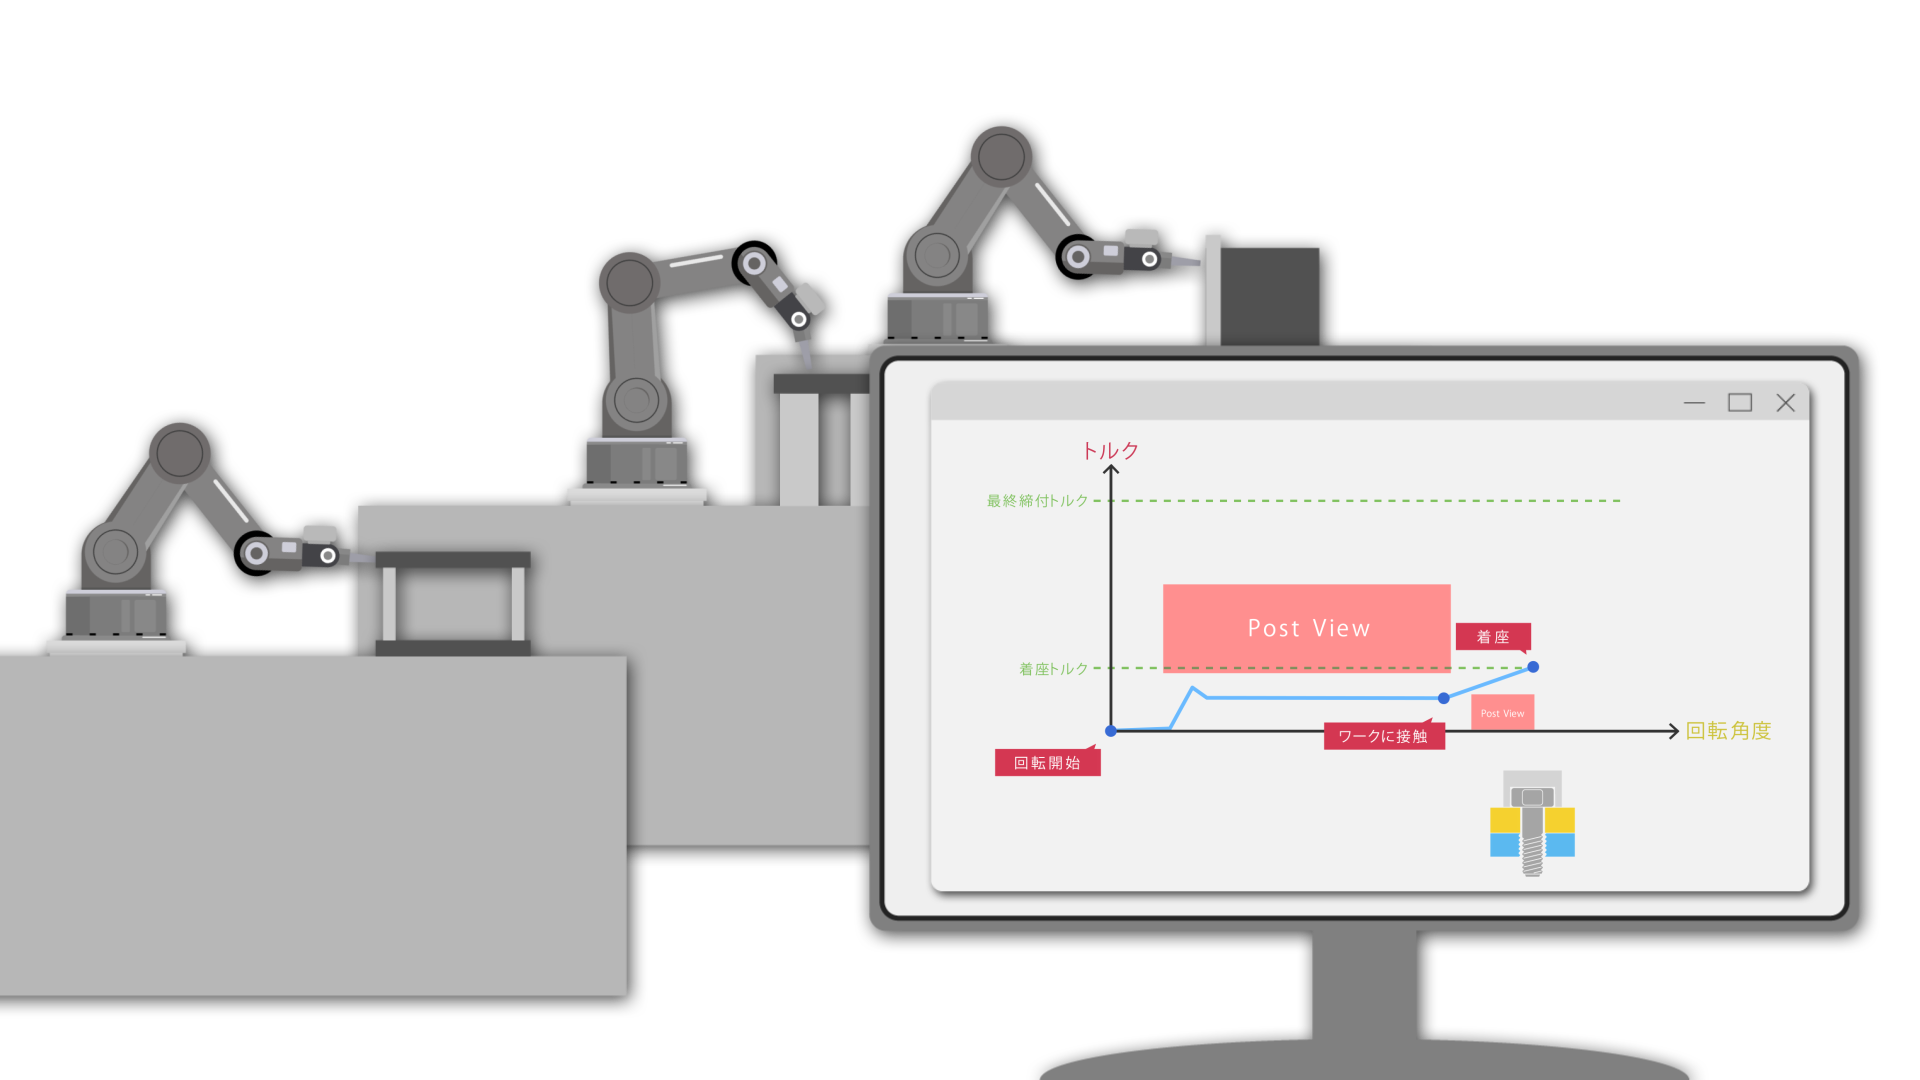
締め付けトルクと角度の重要性
締め付けトルクと角度の役割
締め付けトルクと角度は、ねじ締結において適切な軸力を得るための重要な要素です。
- 締め付けトルク:ねじを回転させる力を制御し、軸力を間接的に管理する
- 締め付け角度:ねじの回転量を示し、ねじの伸びと直接関連する
これらの要素を適切に制御することで、信頼性の高い締結を実現できます。
正しい締め付けトルクと角度の管理
正しい締め付けを実現するためには、以下の点に注意して締め付けトルクと角度を管理する必要があります。
- 適切なトルク値の設定
- 角度の監視による締め付け状態の確認
- トルクと角度の組み合わせによる精度向上
- 締結部位の特性に応じた管理方法の選択
基本的にはトルクだけでなく角度の監視も組み合わせ、「妥当なトルク」あるいは「妥当な角度」であることを各々の数値で確認することが必要です。
両者のバランスが崩れている場合、締め付け不良が発生している恐れがあります。また、両者の監視は一般的な方法であるため、締結部位によっては他の監視方法が必要になるかもしれません。
これらの管理を適切に行うことで、締結部の緩みや破損を防ぎ、製品の信頼性を高められます。
締め付け角度の種類と特徴
最終締め付け角度の定義と重要性
最終締め付け角度(Final Angle)は、ねじが着座してから締め付け完了までの回転角度を指します。
この角度はねじの伸びと直接関係があり、発生する軸力を推定するための重要な指標です。
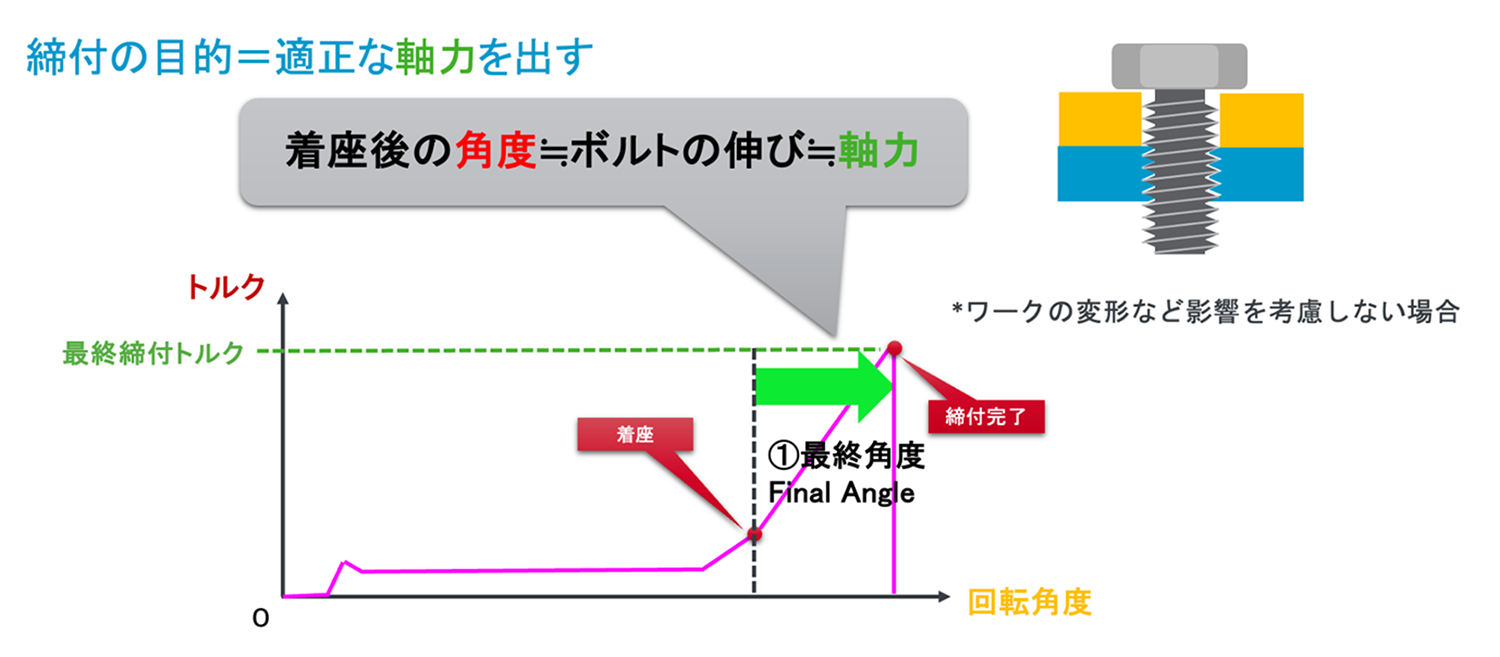
最終締め付け角度は、トルク管理と組み合わせることで異常検出が可能です。
ねじの軸力を適切に発生させるために、弾性範囲内で締め付ける「弾性域締め付け」を行います。
しかし、弾性域締め付けには軸力のばらつきが大きいという問題点があります。締め付けの90%が摩擦のため、ねじ山に摩擦安定剤を付け摩擦を安定させる、座面の陥没を防いだりする、面粗度をコントロールするなど工夫は必要です。
製造業で製造される製品の多くは弾性域締付で生産されております。ただ製品によっては軸力のばらつきで求めている性能を引き出せない、例えばエンジンの締付には、 弾性範囲を超えて締め付ける「塑性域締め付け」が有効です。
降伏点(弾性域と塑性域の変化点)以上で締め付けることで回転角の誤差に対する軸力の変化が小さくなり、安定した軸力管理ができるというメリットがあります。そのため、エンジンの組立などで塑性域締め付けを行います。
また、トルクとともに最終締め付け角度を管理することで、ワッシャーの付け忘れやボルトの噛み込みなど異常も分かります。
ランダウン角度の定義と重要性
ランダウン角度(Rundown Angle)は、ねじの回転開始から着座までの角度を指します。この角度は、締結部位の状態を判断するのに役立ちます。
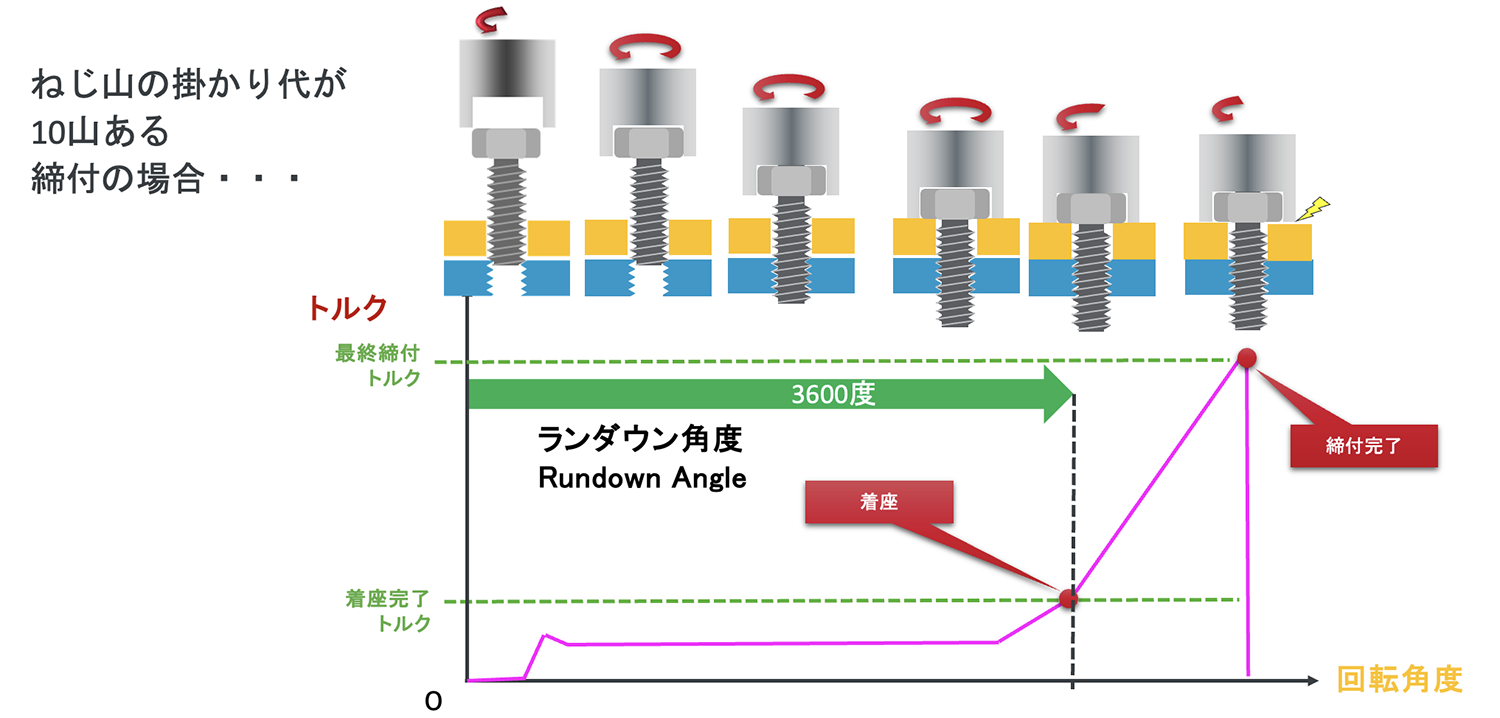
ランダウン角度の重要性として次のようなことが挙げられます。
- ねじ山の噛み込み状態を確認できる
- 部品の欠品や異物混入を検出できる
- 締結部位の準備状態を評価できる
最終締め付け角度の監視も大切ですが、その前に確認すべき項目としてランダウン角度があります。ランダウン角度が適正でないと、その後いくら締め付けても適正な締め付けにはなりません。
仮に、無理やり最終締め付け角度まで締め付けられたとしても、その過程で不自然に大きなトルクが発生するはずです。
ねじ締結は、最終締め付けまでの間に一つでも間違いがあると適切にできません。
締め付け角度監視による不具合検出
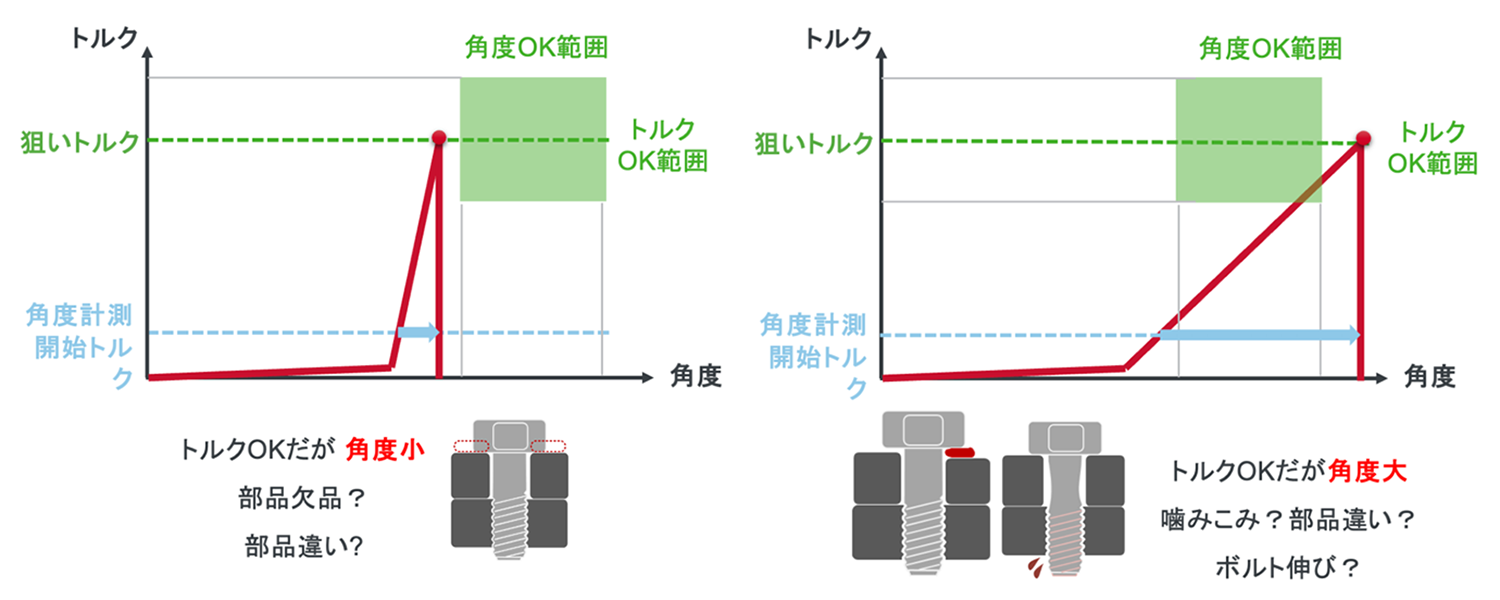
締め付け角度を監視することで、以下のような不具合を検出できます。
トルクOKだが角度が小さい場合:
- 部品の欠損
- 部品の違い
- ねじの焼き付き
トルクOKだが角度が大きい場合:
- ねじの噛み込み
- 部品の違い
- ねじの過度の伸び
最終締付角度監視による締付不具合検出の例
これらの不具合を早期に検出することで、製品の品質向上と不良品の削減につながります。
ねじ締め、トルクについて以下記事も参考になります
正しい締め付けの条件
適正な軸力の発生
正しい締め付けにおける最も重要な条件は、適正な軸力を発生させることです。適正な軸力は以下の役割を果たします。
- 締結部材間のずれを防止
- 気密性や水密性の確保
- 振動や衝撃に対する耐性の向上
適正な軸力を得るためには、締め付けトルクと角度の両方を適切に管理する必要があります。
ねじの弾性域内での締め付け
ねじを弾性域内で締め付けることは、締結の信頼性を確保する上で非常に重要です。
弾性域内での締め付けの利点として次のようなことが挙げられます。
- ねじの永久変形(塑性変形)を防ぐ
- 繰り返し使用できる
- 安定した軸力を維持できる
弾性域を超えて締め付けるとねじが塑性変形し、強度低下や破断のリスクが高まります。また、繰り返して使用できるという大きなメリットも損なわれることになります。
締結部位の特性に応じた締め付け管理
締結部位の特性によって、適切な締め付け管理方法が異なります。主な締結部位の特性には以下の2つがあります。※詳細はISO5393(ねじ締め付け工具「ナットランナーなど」の性能と精度を評価する国際規格)を参照してください。
ハードジョイント
- 着座点から最終トルクまでの角度が30°以下
- 剛性が高く、トルクの上昇が急激
ソフトジョイント
- 着座点から最終トルクまでの角度が720°以上
- 弾性変形が大きくトルクの上昇が緩やか
締結部位(ジョイント)のタイプ -ISO 5393
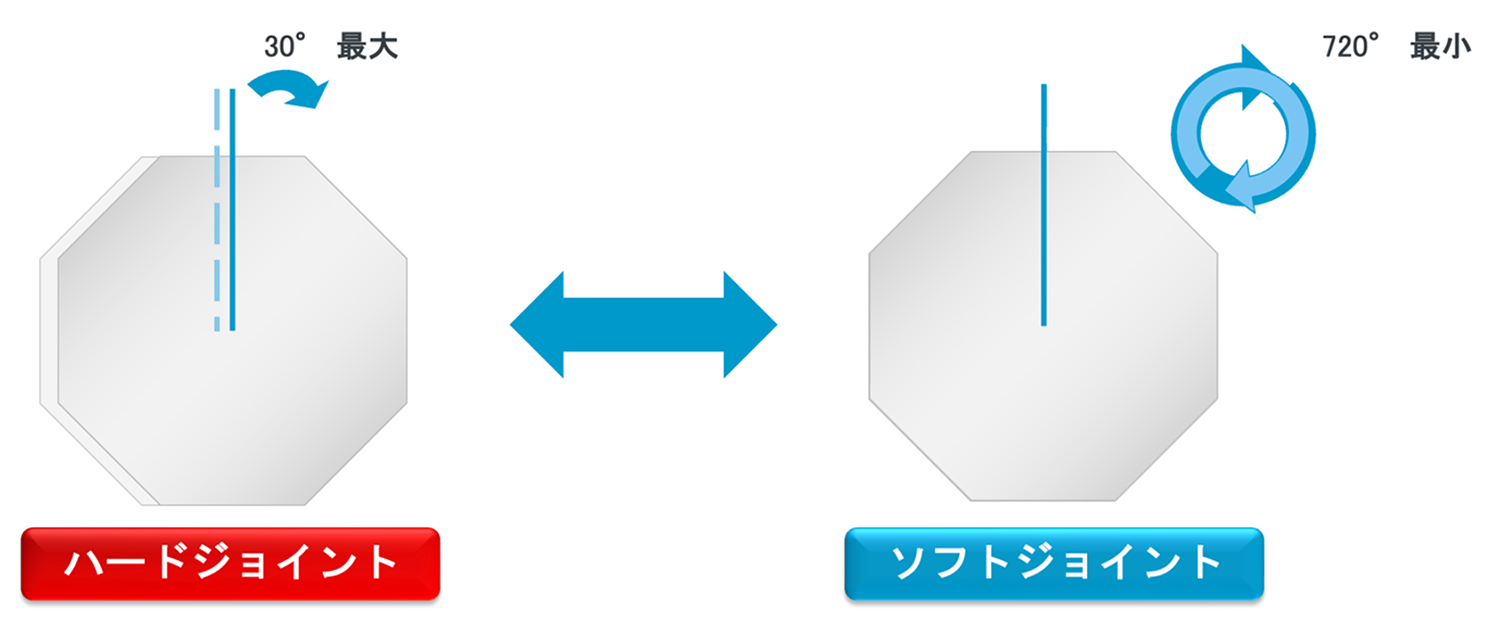
それぞれの特性に応じて、トルクや角度の管理方法を調整する必要があります。
ただし、ソフトジョイントでは「リラクゼーション(なじみ現象)」が顕著に発生する傾向があります。この現象は締め付け完了から0.03秒以内に締め付けトルクが小さくなる現象で、ガスケットや樹脂成形部品を締結する際に発生します。
対策としては次のような方法が挙げられます。
- 締め付け途中に0.05秒以上のインターバルを確保(2ステージ締め付け方法)
- ピークトルクを0.05秒以上保持する
締め付けトルクと角度の管理方法
トルク法と角度法の併用
トルク法と角度法を併用することで、より信頼性の高い締め付けが可能になります。
トルク法
- 目標トルク値まで締め付ける
- 摩擦係数の変動の影響を受けやすい
角度法
- 着座点から指定の角度まで締め付ける
- 摩擦係数の変動の影響を受けにくい
これらを組み合わせることで、それぞれの欠点を補い、より安定した締め付けが可能になります。
締め付けトルクと角度の管理値の設定
適切な管理値を設定するためには、以下の要素を考慮する必要があります。
- ねじの強度等級
- 締結部位の材質と形状
- 要求される軸力
- 安全係数
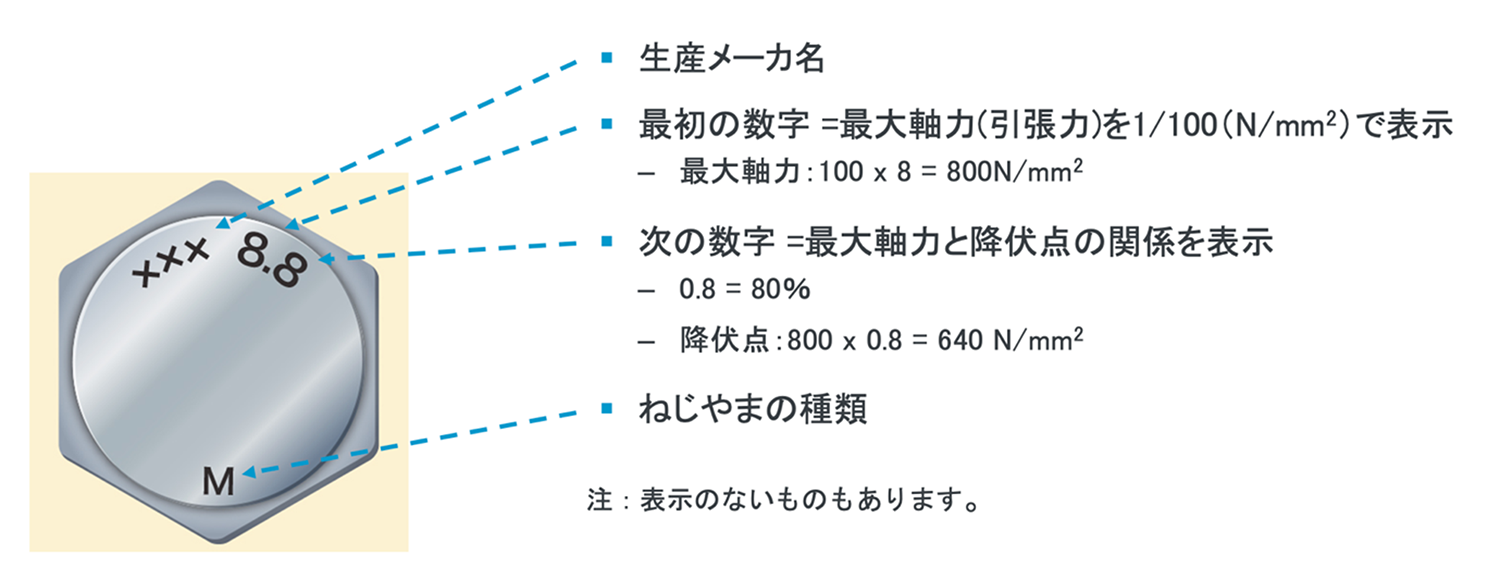
ねじ頭には強度区分(降伏点が引張強さの何割に相当するか)が印字されている場合があります。例えば「8.8」と印字されている場合は、以下のような意味になります。
- 引張強さ:800N/mm2
- 引張強さに占める降伏点の割合:80%
- 降伏点:640N/mm2(800×0.8=640)
締め付けトルクを管理する場合は、最低限必要なトルクに余裕を持たせるため1.2〜1.5程度の安全係数をかけるのが一般的です。
しかし、安全係数をかけたトルクを厳密に管理しながら締結作業を行うのは非効率です。そのため、締め付けトルクに許容範囲を持たせて管理しましょう。許容範囲分は安全係数でカバーできます。
許容範囲が必要なのは角度も同様です。ボルトの伸びなどにより、毎回全く同様の角度で締結できるとは限りません。
これらの要素を総合的に評価し、適切なトルク値と角度範囲を設定します。
締め付け不良の検出と対策
締め付け不良を検出するためには、以下の方法が効果的です。
- トルクと角度の同時監視
- ランダウン角度の監視
- 締め付けプロセス全体の波形分析(トルク、角度)
不良が検出された場合は、以下のような対策を講じる必要があります。
- 締結部品の点検と交換
- 締め付けツールの調整や交換