微細に・速く・深く・高精度なマーキングを実現!
マーキングの必要性
不良解析(FA: Failure Analysis)で「マーキング」が必要になる主な理由は、
ひと言でいうと「後工程で同じ場所・同じ条件を確実に再現して解析するため」です。
装置側の処理が“見えない / 局所的”で、しかも試料が少しでも動くと再位置合わせが難しくなります。
FAでは、例えば途中で下記のような表面処理を行います。
研磨 ▶ ラッピング ▶ ポリッシュ ▶ 切断
この時表面近傍につけた目印(浅いマーキング)は、その工程で削れて消えてしまうことがあります。
そこで、表面から一定の深さまで残るよう十分に深いマーキングにしておくと、後から断面位置でたどれます。
FIBを使用したマーキングにおいて、こんなお悩みはありませんか?
■1つのマーキングに数十分と非常に時間がかかる
■材質の異なる複数層を深さ方向にマーキングするのには限界がある
■ランニングコストが高い
このようなお悩みを解決するのが
ハイスピードレーザーマーカーORES-5000です!
ハイスピードレーザーマーカーORES-5000とは
ORES-5000は、レーザーマーキング装置を搭載し、超微小径のレーザー源、高精度ステージ、高解像度の光学システムにより超精密な加工・露光処理を実現します。
ハイスピードレーザーマーカーORES-5000の特長
特長 | 1 | レーザー照射による高速マーキング |
FIBでは数十分かけて数十umの深さをマーキングしているのに対し、ORES-5000はたった数十秒で同等の深さまでマーキングすることが可能です。
また、レーザー照射は大気中で行うため真空引きが不要であり、立ち上げ時間は約5分程度と非常に短いです。
さらに、深さ方向へも高速でマーキングを行うことが可能です。
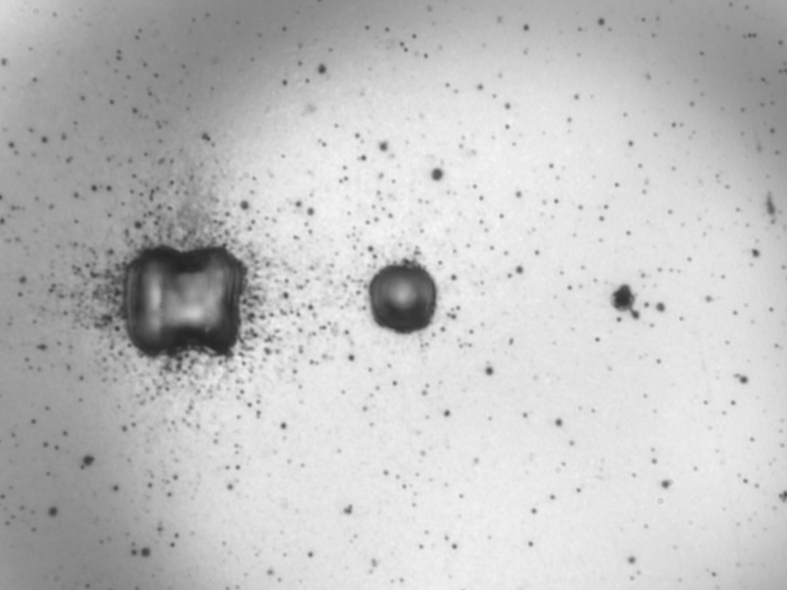
▲ ORES-5000撮像(左から10µm、5µm、1µm)
特長 | 2 | 超高精度ステージ |
ステージ軸XYZθの4軸を搭載しています。
レーザー干渉計(オプション)を搭載することで、繰返し位置決め精度は±0.2µmまで制御可能となります。
また、チルトステージ(オプション)を取り付け事前に調整を行うことで、XY方向に動かしても焦点が合ったまま対象物を観察することが出来ます。
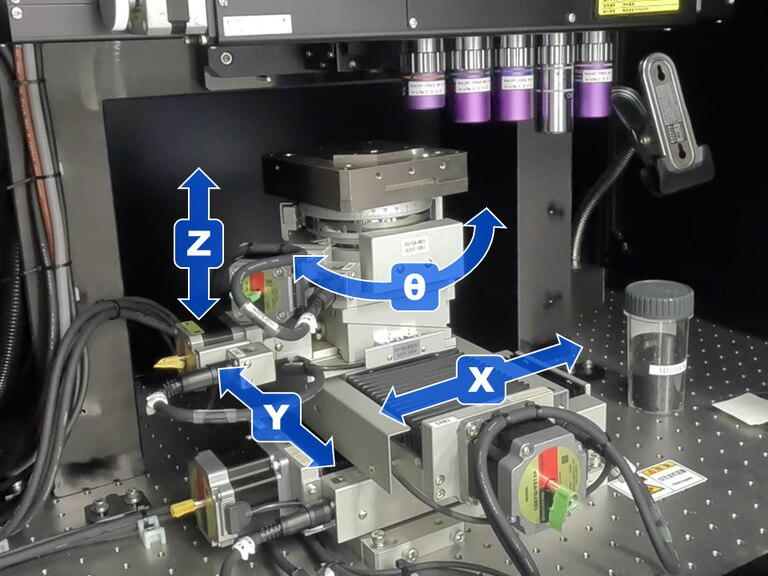
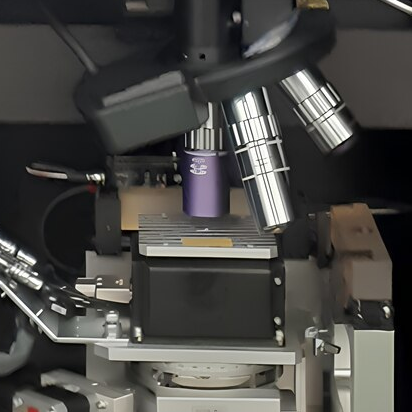
▲ チルトステージ(回転レボルバ方式の顕微鏡に搭載)
特長 | 3 | 高分解能光学顕微鏡 |
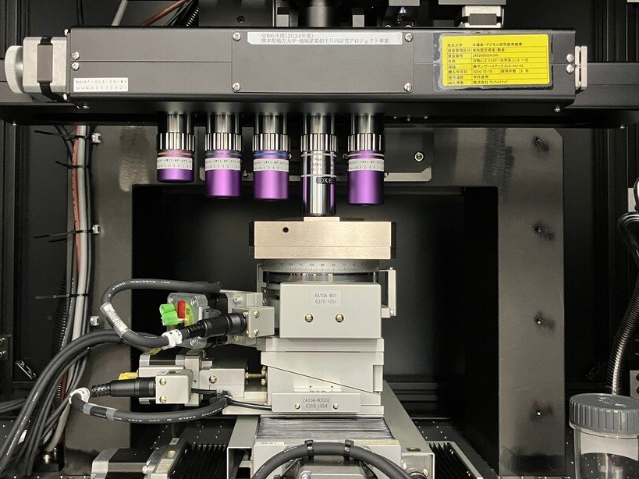
顕微鏡内部の組み合わせを工夫することにより、0.3μmまで識別可能な光学顕微鏡を搭載しています。
通常はSEMでなければ観察できない微小な対象物も、光学顕微鏡で捉えながら作業を進めることができます。
仕様
レーザー基本仕様 | ||
最小照射径 | 0.8µm~ ※対物レンズスペックに依存 | |
照射エネルギー | 0.5~10.0mJ | |
照射波長 | 266nm / 355nm / 532nm / 1064nm ※いずれか選択可 | |
スリット | 角型 | |
発振方式 | 空冷YAG / 水冷YAG | |
波長吸収特性による加工適合性 | ||
266nm | クロム(Cr)、アルミ(Al)、ITO、モリブデン(Mo)、シリコンナイトライド、ポリイミド | |
355nm | クロム(Cr)、アルミ(Al)、ITO、モリブデン(Mo)、シリコンナイトライド、ポリイミド | |
532nm | クロム(Cr)、アルミ(Al)、ITO、銅(Cu)、金(Au)、チタン(Ti)、ニッケル(Ni)、ニッケルクロム | |
1064nm | クロム(Cr)、アルミ(Al)、ITO、ニッケル(Ni)、TFT配線の溶接、 | |
・観察画像を見ながら、マニュアルで加工が可能。
・モニター上の観察画面にて、ワークの基準位置(例:原点、右下、右上)をクリックすることで位置補正処理/自動アライメント可能。
・CADデータのインポート機能や編集機能も対応可能。※オプション
山善TFS支社は、半導体業界向け製品も取り扱っております。
装置単体ではなく装置間の自動搬送やハンドリングの自動化をご提案。
お客様工場の自動化で、人手不足解消や生産性向上をお手伝いします。
お問い合わせはこちら
5つの専門部隊がワンストップで対応
\工場や物流倉庫のお困りごと、お気軽にご相談ください/
Copyright © YAMAZEN CORPORATION. ALL RIGHTS RESERVED.