食品工場DXを推進し人手不足を解消する3つの打ち手

食品工場では、人手不足が深刻化するなか、限られた人員で生産性と品質を維持・向上させることが求められています。農林水産省の「食品産業をめぐる情勢」でも、食品産業が労働力不足などの課題に直面するなか、生産性向上に向けたAIやロボットの活用が挙げられています。
本記事では、食品工場のDXを推進する3つの打ち手として、AIによる外観・品質検査、AI・ロボティクスによる自動化、IoT・Edgeによる設備の可視化・予兆保全を取り上げ、それぞれの特徴と具体的な導入方法を解説します。
食品工場DXを目指す際の3つのアプローチ
食品工場のDX化を成功させるためには、3つの主要なアプローチを組み合わせて進めることが重要です。これらは相互に連携し合い、工場全体の生産性と品質向上を実現します。
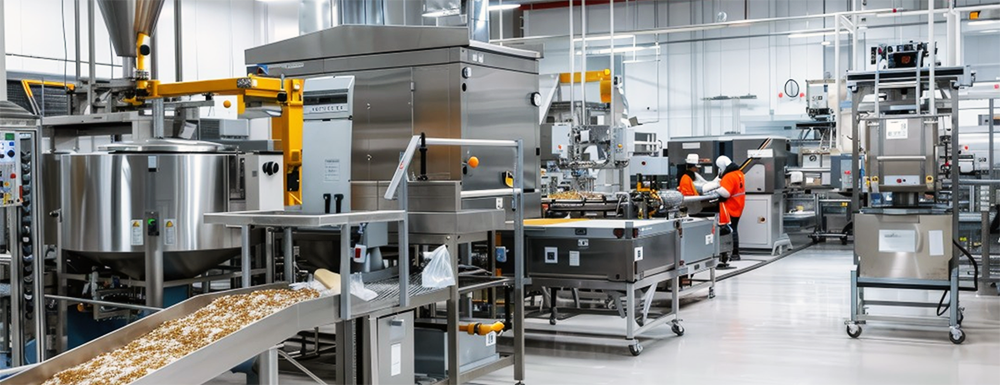
AI外観・品質検査
食品の安全性と品質確保は、消費者の信頼を獲得し維持するための最重要課題です。従来の目視検査では、検査員の健康状態(疲労)や個人差により見逃しが発生するリスクがありましたが、AI画像解析技術を活用することで、24時間いつでも一定水準の検査品質を維持できます。
AIによる外観検査システムは、製品の色調、形状、表面の傷や異物混入を高精度で検出します。深層学習により、従来では判別が困難だった微細な不良も検知可能となり、不良品の市場流出リスクを大幅に削減します。また、検査データの蓄積により、生産条件と品質の相関関係を分析し、根本的な品質改善につなげることも可能です。
AI・ロボティクス自動化
食品業界の深刻な人手不足を解消し、同時に生産スループットを向上させるためには、AI技術とロボティクスを組み合わせた自動化が欠かせません。従来、食品加工は複雑な手作業が多く自動化が困難とされてきました。しかし、AIビジョン技術の進歩により、人間と同じような判断を要する作業も自動化が可能になってきています。
専用機だけでなく協働ロボットを導入することで、包装、仕分け、パレタイジング、品質検査などの工程を自動化し、人間はより創造的で付加価値の高い業務(新製品開発、品質管理の高度化、顧客・市場開拓など)に専念できる環境を構築します。また、AI技術を活用した需要予測システムと連携することで、生産計画の最適化と在庫削減も実現できます。
可視化&予兆保全(IoT/Edge)
食品工場における最も重要な課題の一つが、設備の突発的な故障による生産停止です。特に連続生産を行う食品工場では、1台の設備が停止すると製造ライン全体に影響を及ぼし、製品の廃棄や出荷遅延といった大きな損失につながります。
IoTセンサーとエッジコンピューティングを活用した可視化システムでは、設備の稼働状況、温度、振動、電流値、圧力などのデータをリアルタイムで収集・監視します。これらのデータを機械学習アルゴリズムで分析することで、設備の異常な兆候を事前に検知し、故障が発生する前に適切なメンテナンスを実施できます。
食品工場のDX推進方法
DX化を成功させるためには、各々のアプローチを段階的かつ体系的に進めることが重要です。ここでは具体的な実施ステップを詳しく説明します。
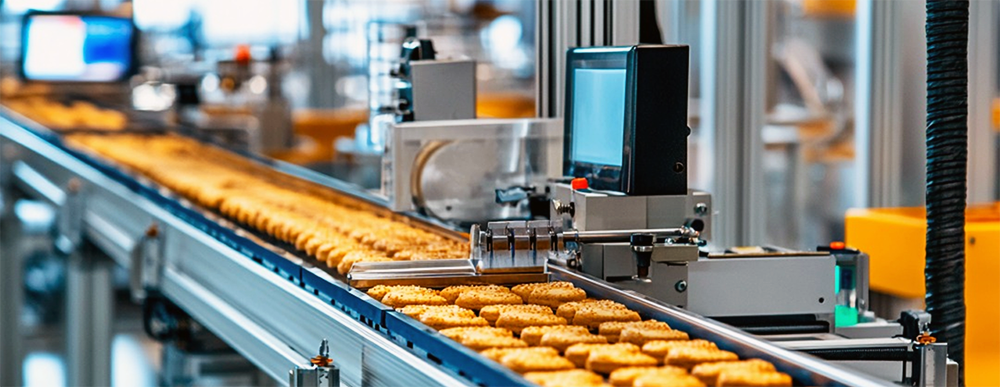
AI外観・品質検査
実環境でのデータセット構築
食品工場特有の環境条件(湯気、油煙、反射光、温度変化など)下で、大量の画像データを収集します。さまざまな照明条件や角度での撮影を行い、実際の検査環境下におけるデータセットを構築します。正常品と不良品のバランスを考慮し、希少な不良パターンについてはデータ拡張技術も活用します。
現場参加型のラベリングシステム
専門知識を持つ現場作業者が効率的にラベル付け作業を行えるよう、直感的なインターフェースを提供します。不良領域を囲むだけの簡単な操作で高品質な教師データを作成できるツールを導入し、現場とAI開発チームの協働を促進します。
ロバスト性の高いエッジ実装環境の構築
食品工場の過酷な環境に対応するため、防滴カメラ、除湿シールド、耐熱筐体などのハードウェアを必要に応じて選定・導入します。環境変化に対して堅牢なシステムを構築するため、冗長性やメンテナンス性も考慮する必要があります。
協働ロボットとMESの連携
AI検査システムで検出されたNG品の自動排除や再検査システムを構築します。協働ロボットやコンベア制御システムと連携し、不良品を自動的にラインから除去する仕組みを実装します。MES(Manufacturing Execution System:製造実行システム)との統合により、品質データと生産履歴を紐付けた包括的な品質トレーサビリティシステムを構築し、ロット管理と品質情報の一元管理を実現します。
継続的改善による精度向上
新しいタイプの不良が発見された際の追加学習プロセスを自動化し、AIモデルの継続的な改善を実現します。検査閾値のレビューと調整により、検査精度と生産効率のバランスを最適化し続けます。
AI・ロボティクス自動化
ボトルネック分析による優先順位付け
生産ラインの各工程において、作業時間の測定と待ち時間をデジタルツールで分析します。IoTセンサーやカメラを活用して、人の動線や作業負荷を定量的に把握し、自動化による効果が最も高い工程を特定します。タクトタイム分析により、ラインバランスの最適化ポイントも明確にします。
人間中心設計によるロボットセル構築
協働ロボットとAIビジョンシステムを組み合わせたロボットセルを設計する際は、既存の作業フローを大幅に変更するのではなく、人間の作業パターンに合わせてロボットを適応させます。これにより、導入時の混乱を最小化し、現場でスムーズに受け入れられるようになります。
デジタルツインによる事前検証
実際のロボット導入前に、デジタルツイン環境でタクトタイム、安全領域、レイアウト最適化をシミュレーションします。3Dモデリングソフトウェアを活用し、さまざまなシナリオでの動作確認を行い、最適な配置と動作パラメータを決定します。
段階的導入による変革
はじめは一つの工程での自動化から開始し、徐々に複数工程に拡大していきます。人とロボットの協働環境を整備し、相乗効果を実現します。一方、余剰人員に対しては、より高度なスキルを要する業務への移行を支援します。
需要予測AIとの連携による全体最適
需要予測AIシステムと生産管理システムを連携させ、市場需要の変動に応じてラインバランスを自動調整する仕組みを構築します。季節変動や突発的な需要増加にも柔軟に対応できる生産体制を実現します。
可視化&予兆保全(IoT/Edge)
現状診断による課題特定
まず、OEE(Overall Equipment Effectiveness:総合設備効率)とMTBF(Mean Time Between Failures:平均故障間隔)の測定から始めます。OEEは設備の稼働率、性能率、品質率を総合した指標で、設備の真の生産性を把握できます。一般的に食品以外も含む製造業全般のOEEは30%〜60%程度とされています。
MTBF分析により、頻繁に故障する設備や部品を特定し、予兆保全の優先順位を決めます。同時にMTTR(Mean Time To Repair:平均復旧時間)も測定し、故障時の影響度を評価します。これらのデータを基に、ROI(Return on Investment:投資利益率)の高い設備から順次IoT化を進めます。
センサーとゲートウェイの戦略的配置
初期段階では、振動、電流、温度という3つの基本的なセンサーから導入を開始します。これらの多変量データから設備の健全性を判断するアルゴリズムを構築します。ゲートウェイは、工場内のさまざまなセンサーからのデータを収集し、クラウドやエッジサーバーに送信する役割を担います。食品工場特有の高温多湿環境や洗浄作業に対応できる防水・防塵仕様の機器選定が重要です。
機械学習による予兆検知のためのPoC
1台〜2台の重要設備でPoC(Proof of Concept:概念実証)を実施し、機械学習アルゴリズムの有効性を検証します。正常時のデータパターンを学習させ、異常値を検知した際のアラート精度を調整します。false positive(誤報)を最小化しながら、true positive(正しい異常検知)を最大化するためのチューニングを行います。
運用体制の整備とシステム連携
整備チームのワークフローを再設計し、CMMS(Computerized Maintenance Management System:設備保全管理システム)と予兆保全システムを連携させます。アラートが発生した際の対応手順を標準化し、必要な交換部品の自動発注システムも構築します。これにより、予兆検知から実際のメンテナンス実施までのリードタイムを最小化します。
他ラインへの横展開と統合管理
ROIが実証されたシステムを隣接ラインに順次展開し、最終的に工場全体の統合監視システムを構築します。各設備の状態を一元的に管理し、工場全体の生産効率最適化を実現します。