プラズマ処理とは?大気圧プラズマの発生方式と用途を解説

樹脂や金属などの接着、塗装、コーティング工程では、材料表面の状態によって接着不良や塗膜の剥がれが発生することがあります。こうした品質課題の改善に用いられている表面処理技術の一つが、プラズマ処理です。
プラズマ処理には、真空環境で行う減圧プラズマと、生産ラインにも組み込みやすい大気圧プラズマがあります。また、大気圧プラズマにも複数の発生方式があり、処理する材料や目的に応じて適切な方式を選ぶことが重要です。
本記事では、プラズマ処理の基本をはじめ、減圧プラズマと大気圧プラズマの違い、大気圧プラズマの主な発生方式、洗浄や接着強度向上などの用途について解説します。
プラズマ処理とは
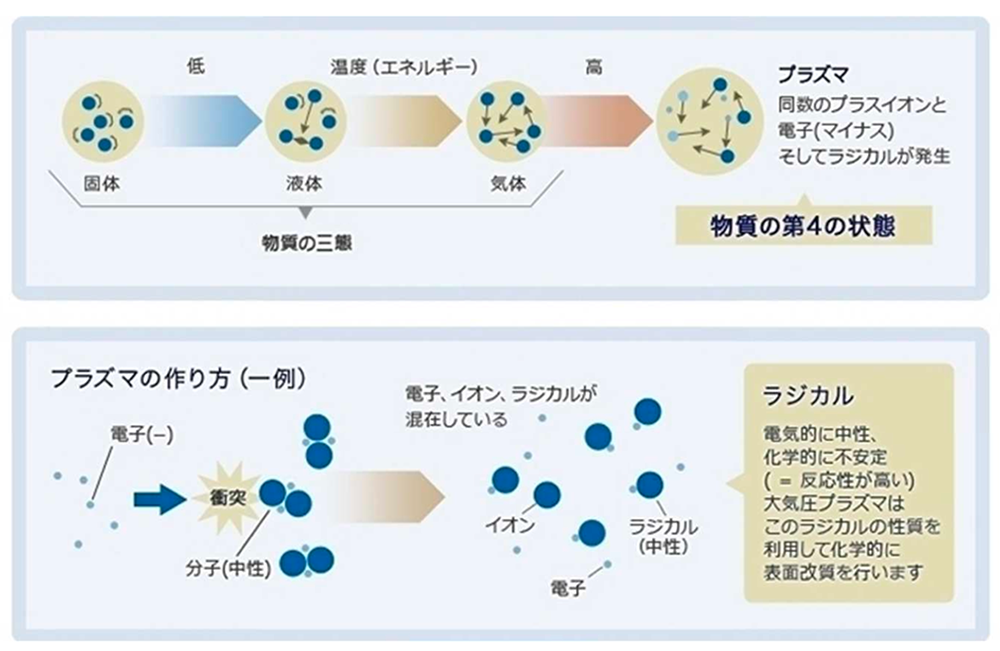
プラズマとは、固体・液体・気体に続く物質の第4の状態と呼ばれるものです。気体に高いエネルギーを与えると、気体分子が分解され、電子とイオンに電離した状態になり、これをプラズマといいます。自然界には雷や太陽コロナなどのプラズマが存在しますが、人工的には放電などにより生成されます。
プラズマ処理は、このプラズマを利用して材料表面を改質する技術です。プラズマ中には高エネルギーのラジカルが存在します。これらが材料表面に作用することで、表面の洗浄や親水性・接着性の向上などの効果をもたらします。ラジカルとはエネルギーを吸収した原子、あるいは分子中の電子が、よりエネルギー準位の高い軌道に遷移(励起)したものです。
 プラズマ処理の大きな特徴は、材料の表面のみを改質できることです。極めて薄い層だけを処理するため、材料本来の特性を損なうことなく表面特性だけを変化させることができます。また、環境負荷が少なく、乾式処理のため廃液が出ないという利点もあります。
減圧プラズマと大気圧プラズマ
プラズマ処理技術は、処理環境の圧力によって「減圧プラズマ」(真空プラズマ)と「大気圧プラズマ」の2種類があります。それぞれ特徴が異なり、用途や処理対象に応じて使い分けられています。
減圧プラズマ(真空プラズマ)の概要
減圧プラズマは、真空チャンバー内を減圧した状態でプラズマを発生させる方式です。特徴は次のとおりです。
- チャンバー内は真空のため、少ないガスで処理できる
- 表面処理中に不純物が混入するリスクが低い
- 洗浄効果が高く、特に微細な汚れの除去に優れている
- 毎回真空にする必要があるため、連続的な処理が難しい
- 処理室や真空ポンプなどの設備が必要で、初期投資が大きくなる
減圧プラズマは、半導体や電子部品の製造工程、精密部品の前処理など、高い処理品質が要求される分野でエッチングやスパッタリングなどに利用されています。
大気圧プラズマの概要
大気圧プラズマは、名前の通り大気圧の環境下でプラズマを発生させる技術です。特徴は次のとおりです。
- 真空装置が不要で、比較的コストが安い
- タクトタイムが短いため、生産ラインへの組み込みが容易
- 比較的大きな材料にも対応できる
- オゾンが発生するため排気設備が必要
大気圧プラズマは自動車部品、電子部品、フィルム、樹脂成形品など様々な産業分野で洗浄や表面改質などに利用されています。
大気圧プラズマの各発生方式
大気圧プラズマには、発生方式によっていくつかの種類があります。それぞれ特性が異なるため、処理対象や目的に合わせて最適な方式を選択することが重要です。
誘電体バリア放電(DBD)
誘電体バリア放電(Dielectric Barrier Discharge:DBD)は、2つある電極の一方、あるいは両方に誘電体(絶縁体)を配置した構造で、高電圧を印加することでプラズマを発生させる方式です。誘電体にはガラスやアルミナ、それにポリマーフィルムが用いられます。また、水などの電解質液を誘電体として使用することも可能です。
誘電体バリア放電の特徴は、誘電体が急激な放電を抑えるため、アークを発生させずに緩やかに放電することです(無声放電)。また、比較的低温でプラズマが生成され、省エネルギー性に優れています。
コロナ放電
コロナ放電(ストリーマコロナ放電)は針電極と平板電極の間で起こる放電を利用したものです。針電極の先端の電界が局部的に強くなることで起こります。放電の進展により広い領域を反応場として利用できる、あるいは、電流が大きくラジカルの供給量が多いなどさまざまな特徴があります。
プラズマジェット
プラズマジェットは、ノズルからプラズマを噴出させるものです。ラジカルは生成された直後から短時間で減少していきます。そこで生成された直後の高密度なプラズマを、材料まで高速輸送(高速照射)できるのがプラズマジェットの特徴です。
FUJI方式
FUJI方式とは、株式会社FUJIが名古屋大学と共同で開発した独自のプラズマ発生方式です。ラジカル(酸素ラジカル)密度が高く処理能力が高いこと、そして90℃〜180℃(照射距離による)と低温処理が可能で材料に熱的ダメージを与えにくいのが特徴です。処理速度が早いため、インラインでの使用も可能です。
その他、特許を取得した技術も採用されています。
大気圧プラズマで何ができるか
大気圧プラズマ処理は様々な産業分野で活用されており、材料表面の性質を変化させることで製品の品質向上や生産性向上に貢献しています。
洗浄・表面改質
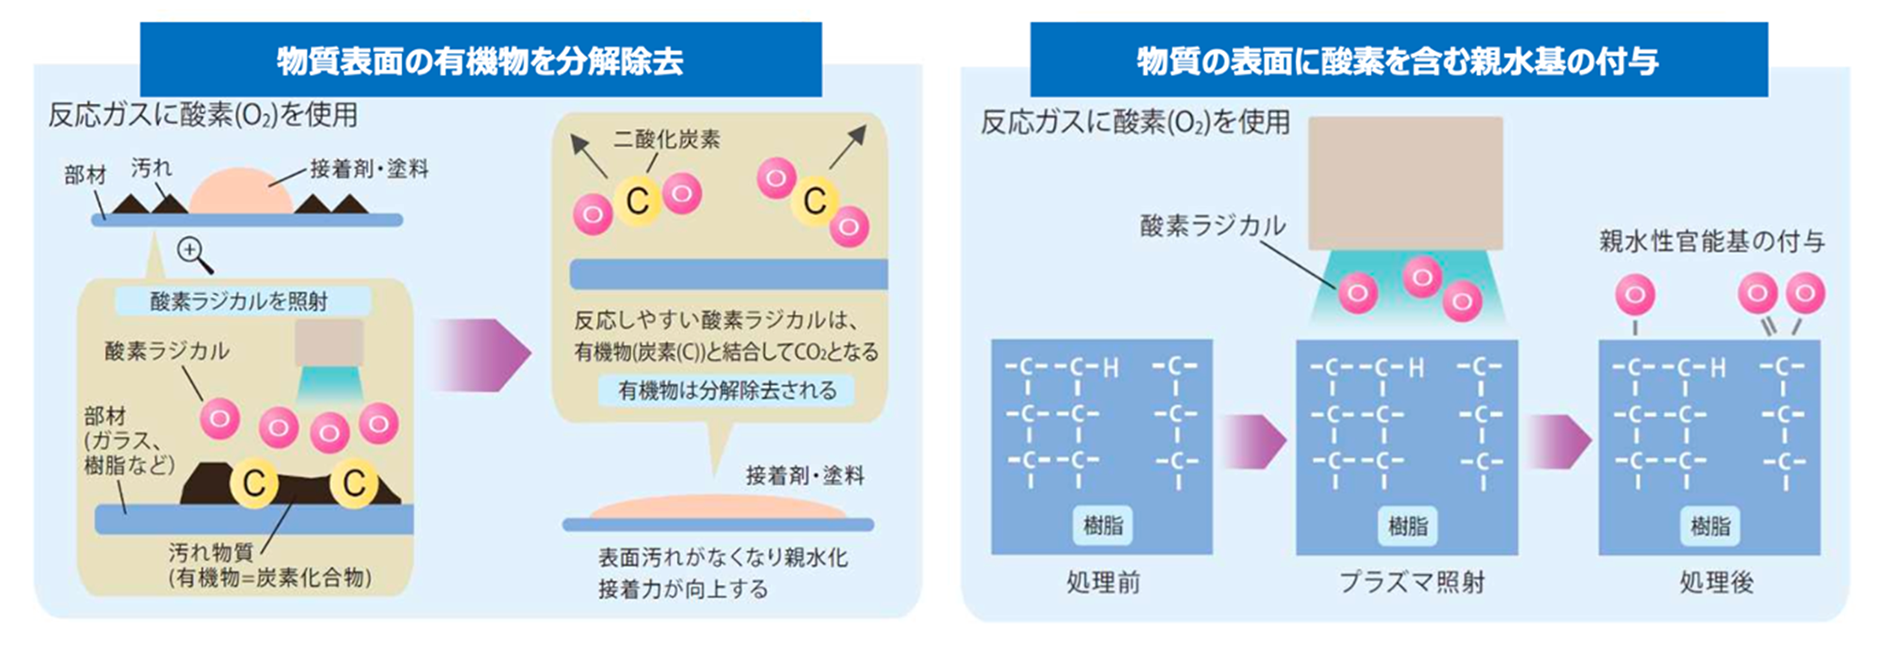
プラズマ処理の最も基本的な用途が表面洗浄です。プラズマ中のラジカルが有機汚れと反応して分解・除去します。従来の湿式洗浄(溶剤洗浄)と比べて、廃液が発生せず環境負荷が小さい、乾燥工程が不要といったメリットがあります。また、局所的な処理が可能なため、細かい隙間や微細な部分の洗浄も可能です。
プラズマ処理を行うことで表面の高分子結合の一部が切断されます。それと生成されたラジカルが結合することで表面に水酸基やカルボキシル基などの極性官能基が導入されます。このように大気圧プラズマを利用すると、表面のみ性質を変化させることができます(表面改質)。
接着強度改善
表面改質によって導入された極性官能基により、水分子との親和性(親水性)が高まります。この極性官能基が塗料や接着剤と水素結合で結びつくことで密着力の向上が期待できます。
塗装コーティング剥がれ改善
塗装やコーティングの密着性向上にも、プラズマ処理が役立ちます。接着強度改善と同様に表面の極性官能基の導入により、塗料やコーティング材との親和性が高まります。
特に撥水性の高い樹脂材料(ポリプロピレン、ポリエチレンなど)は、そのままでは塗料の密着性が悪く塗膜剥がれの原因となりますが、プラズマ処理を用いた表面改質により塗装品質が大幅に向上します。
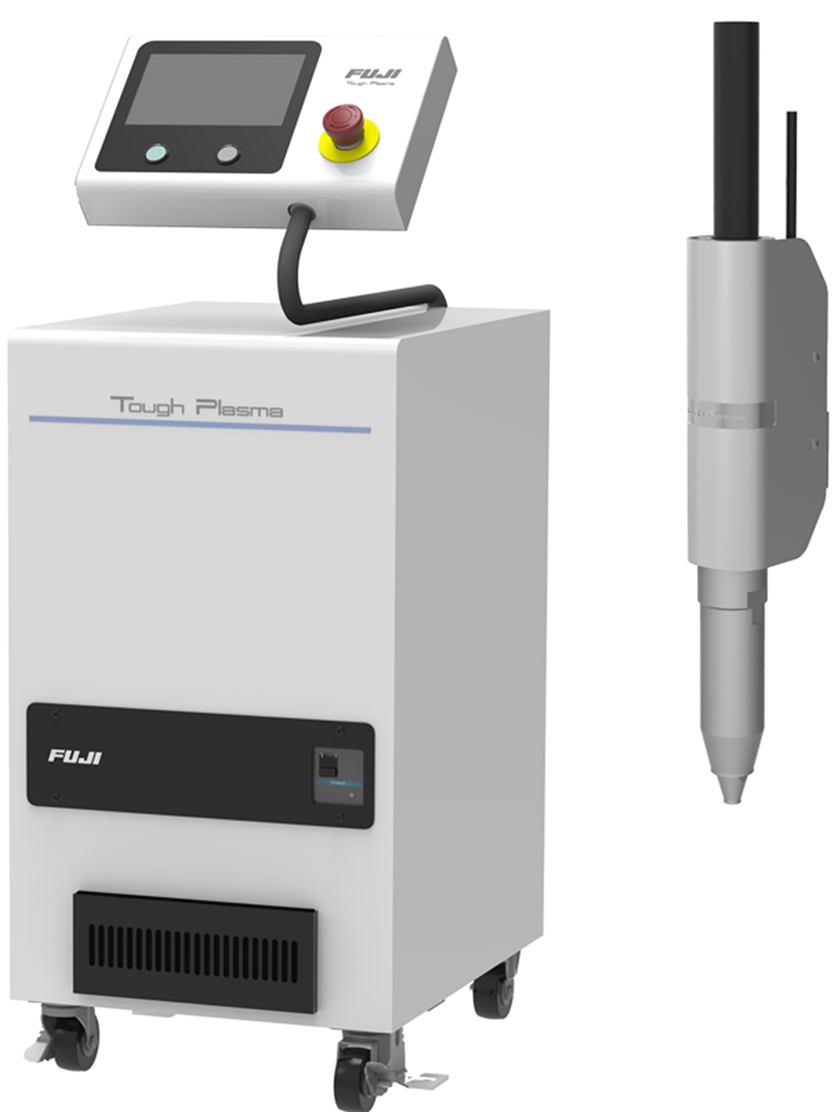
高い処理能力と充実した監視機能により、生産性アップを実現する大気圧プラズマ表面処理装置「Tough Plasma」
「Tough Plasma」は、株式会社FUJIが開発した産業用大気圧プラズマ処理装置です。生産ラインへの組み込みを前提に設計された高性能プラズマ装置で、3つの特長をもっています。
1つ目は高速処理能力です。プラズマ状態を維持しつつ高密度なラジカルを照射できるため、処理能力と処理速度を高次元でバランスさせています(最大処理速度:1,500mm/s)。
2つ目は品質担保能力です。照射ガスの漏れ状態、照射箇所の詰まり状態、それにプラズマ発生時の電流状態などを常に監視しています。そのため、異常発生時の装置停止はもちろん、処理不定品の流出も防げます。
3つ目は低温処理によるダメージ軽減です。Tough PlasmaはFUJI独自のラジカル発生方式により、他の大気圧プラズマと比較しガス温度が低いのが特徴です。そのため、熱可塑性樹脂や薄膜樹脂フィルムなど比較的熱に弱いとされる材料にも適用可能です。
Tough Plasmaは自動車部品、電子部品、医療機器など様々な産業分野で採用されており、特に接着前処理や塗装前処理において高い評価を得ています。環境負荷の低減と製品品質の向上、コスト削減を同時に実現する次世代の表面処理技術として、今後さらに活用の幅が広がっていくことが期待されています。